

Relazione Sintetica Finale
Europea Microfusioni Aerospaziali SpA
Soggetto beneficiario
EUROPEA MICROFUSIONI AEROSPAZIALI SPA
Inizio progetto di R&S 01/01/2015
Fine progetto di R&S 30/06/2018
Partner di progetto
REIM
FLAME SPRAY
MOSAICO
OFFICINE DI MATTEO
ECOR
Responsabile Tecnico del programma: Nome, Cognome, Qualifica, Titolo di Studio
Dr. Michele Di Foggia, R&D Manager di EMA, dottore in Fisica, Master in Scienza dei Materiali
Numero di addetti al progetto di Sviluppo ed a quello di Ricerca
Il numero di addetti totali, suddivisi tra ricercatori, tecnici e ausiliari è stato di 85 unità, di cui 35 per la RI e 50 per lo SS.
1. Obiettivi del progetto
Gli obbiettivi indicati nel piano di sviluppo approvato sono di seguito elencati con i titoli degli OR e delle attività ad essi afferenti.
OR1. Studio e sviluppo di innovative strategie di manifattura per la lavorazione, il controllo e per l’allestimento dei grappoli dei componenti in cera per l’investment casting (RI+SS)
Per tale motivo, il progetto prevede:
Attività 1.1. Sviluppo di innovative metodologie di allestimento dei grappoli in cera e con un numero ridotto di lavorazioni manuali mediante una progettazione e realizzazione di nuovi stampi con multi-cavità, e riduzione dei cicli di stampaggio.
Attività 1.2. Studio, sviluppo e messa a punto di innovative processi di automazione per il controllo e l’assemblaggio delle palette in cera.
OR2. Studio, sviluppo e messa a punto di tecnologie innovative per forni fusori
Attività 2.1. Studio e sviluppo di una innovativa struttura grappolo di tipo DSX large chill per il miglioramento delle prestazioni metallurgiche in termini di struttura grani (grain boundary), specificatamente progettata per l’utilizzo di schermi radiativi (baffle) complessi, con un’apertura areale minore e in grado quindi di aumentare i gradienti termici durante la fase di estrazione.
Attività 2.2. Studio e messa a punto di un sistema di monitoraggio più efficiente della temperatura all’interno dei forni fusori MANSIGN, nelle due configurazioni small bore e supersmall bore, in grado di assicurare un controllo più efficiente e robusto della temperatura
OR3: Studio, sviluppo e messa a punto di nuove soluzioni tecnologiche pre-cast, cast e post-cast per ottenere migliori condizioni superficiali e sub-superficiali di palette di turbina in superlega
Attività 3.1. (Attività di RI ed SS) Studio dei meccanismi di interazione tra superlega e guscio ceramico per sviluppare nuove e ottimizzate ricette di processo per la fabbricazione dei gusci e per il colaggio della superlega
Attività 3.2 (attività di RI+SS) Studio sull’influenza dei processi di colaggio sulle principali difettosità superficiali e sub-superficiali.
Attività 3.4 (attività di SS) Sviluppo delle migliori tecniche di manifattura per ridurre le rilavorazioni ed i costi.
Attività 3.5 (attività di SS) Sviluppo delle soluzioni tecnologiche/ingegneristiche più idonee per una costante qualità e standardizzazione dei processi di asportazione post-cast.
Oltre agli OR identificati, EMA ha partecipato alle attività di R&S di:
- Officine Di Matteo (OR3, att. 3.3), riguardante lo studio e la messa a punto del knock-out dei gusci ceramici;
- ECOR (OR4), riguardante la saldatura dei piattini a chiusura dei fori negli statori multivano, mediante sistema automatico laser;
- Flame Spray (OR5), riguardante i rivestimenti sulle pale di turbina (in particolar modo sulla parte di alluminizzazione);
- Mosaico (OR1), riguardante l’introduzione di tecniche di realtà aumentata a beneficio degli operatori di produzione / manutenzione in fabbrica
2. Risultati finali del progetto
Gli obbiettivi generali del progetto sono stati rispettati.
Nel suo insieme, il progetto ha contribuito allo sviluppo di soluzioni tecnologiche in grado di apportare benefici nel seguente modo:
- riduzione tempi di ciclo per l’area wax con l’introduzione degli stampi multicavità, con l’automazione nel processo di misura del “wall thickness”, modifica dei cicli operativi post-cast, con conseguente riduzione dei costi finali;
- miglioramento del rendimento, come nel caso della nuova progettazione dei grappoli e del relativo baffle e tutte le azioni di miglioramento ottenute con piccole modifiche nel processo di cast per prodotti equiassici e a struttura direzionale, riducendone la difettosità, con conseguente riduzione dei costi finali;
- ottimizzazione delle postazioni di lavoro per renderle più ergonomiche
Per quanto concerne l’area wax, sono stati progettati e realizzati stampi multicavità per le parti di supporto degli assemblaggi, consentendo notevoli risparmi, mentre per le palette non è stato conveniente procedere in tale direzione, dopo le verifiche fatte a valle degli studi realizzati. La tematica dell’automazione è stata affrontata con l’inserimento dei pin di platino mediante lo sviluppo di apposita cella di lavoro automatica, qualificata con successo nel primo SAL. In ambito automazione si è concluso con successo il processo di sviluppo del sistema di acquisizione automatica degli spessori di parete, mediante una cella di lavoro che utilizza gli ultrasuoni come probe. Nell’area gusci le attività hanno riguardato prevalentemente esperimenti di modifica delle ricette dei gusci per ridurre le difettosità superficiali e capire le interazioni tra materiale ceramico del guscio e superlega durante il colaggio, spesso fonte di molti problemi sul fuso metallico. Per ciò che concerne l’area del colaggio, sono stati studiati i profili di colata e di riempimento anche di tipo innovativo (“bottom pouring” e “melting profile”) e soluzioni tecnologiche quali variazioni dei tempi di stasi, della ricetta di colaggio, etc… per investigare il loro contributo alla risoluzione di problemi di difettosità varie, utilizzando allo scopo casi di studio differenti, così come previsto dal CT di progetto. Da queste attività, sia componenti equiassici e sia componenti a struttura direzionale e/o monocristallina hanno ottenuto benefici grazie ad un aumento di rendimento frutto della riduzione delle iniziali difettosità. In questo ambito, la capacità di progettare nuove configurazioni di grappolo per gli assemblaggi di pale DS e SX, unitamente al ricorso alla modellazione numerica, ha condotto ha dimostrare che la soluzione ipotizzata è migliorativa per la struttura delle dendriti e potenzialmente in grado di ridurre lo scarto all’ispezione dei grani. Pertanto questa tecnica sarà approfondita per una sua eventuale industrializzazione. Importanti sono stati anche i riscontri degli studi adottati per il controllo del processo fusorio, per cui si è arrivati anche alla brevettazione del metodo studiato (brevetto italiano No. 102016000057262) e disponibile su https://patents.google.com/patent/WO2017208275A1/en.
In area finitura sono state studiate soluzioni di miglioramento e adottati banchi di lavoro più funzionali e si è lavorato sull’aspetto ergonomico e sulla qualità del lavoro, per ottimizzare le postazioni con interventi graduali. La progettazione mirata per aree di lavoro migliorative ha mirato anche ad una riduzione del rumore, arrivando ad ottenere risultati significativi, mediante sia una riduzione con metodi passivi (pannelli fonoassorbenti), progettazione di geometrie differenti dei macchinari e mediante l’introduzione di cuffie per il controllo attivo del rumore.
3. Caratteristiche e prestazioni di quanto sviluppato
OR1
Realizzazione stampo multi-cavità per la configurazione di assemblaggio Large Chill: vantaggio acquisito = riduzione dei tempi di:
- 48’ per un solo grappolo;
- 90’ per 10 grappoli
rispetto alla medesima configurazione ottenuta utilizzando stampi tradizionali.
Realizzazione stampo multi-cavità per la configurazione di assemblaggio Small Bore: vantaggio acquisito = riduzione dei tempi di:
- 21’ per un solo grappolo;
- 29’ per 10 grappoli
- 104’ per minori lavorazioni ai banchetti
rispetto alla medesima configurazione ottenuta utilizzando stampi tradizionali. Nella foto sottostante uno degli stampi realizzati.
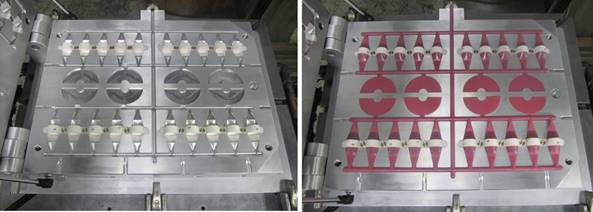
Fig. 1 Uno degli stampi realizzati con il progetto
Realizzazione di una cella automatica per l’inserimento dei Pt-pin, che ha portato ai vantaggi espressi nella tabella sottostante:
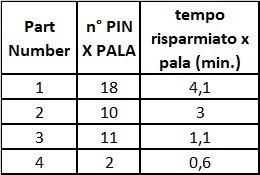
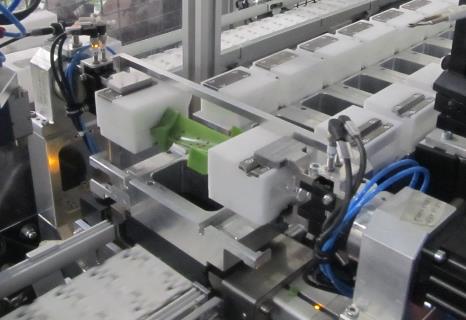
Fig. 2 Vantaggi conseguiti con l’automazione dell’inserimento dei Pt-pin e particolare della macchina sviluppata con il progetto
Realizzazione di una cella automatica per la misura di spessore delle pareti della foglia mediante tecnica ad ultrasuoni. La realizzazione della cella robotizzata per la misura di spessore mediante l’utilizzo di Ultrasuoni ha permesso di eliminare le variabili legate alla manualità dell’operatore. I tempi di misura ottenuti con la cella robotizzata sono in linea con quanto previsto. La foto del sistema di misura automatico sviluppato è fornita di seguito.
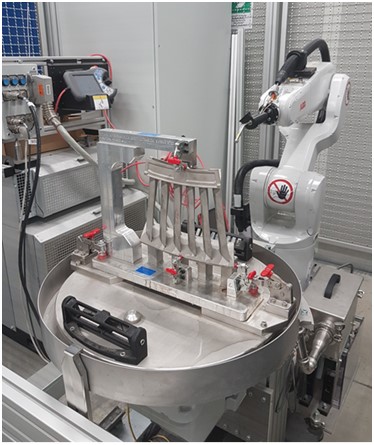
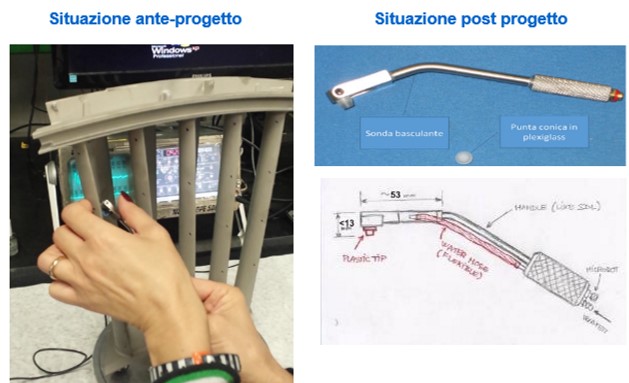
Fig. 3 A sx, Sistema automatizzato per misurare lo spessore delle pareti delle palette di turbina, sviluppato con il progetto. A dx la metodologia di misura classica e il sensore di misura sviluppato per il robot
OR2
I risultati conseguiti con il presente Obbiettivo Realizzativo sono stati i seguenti:
Per il sistema di riempimento (caso EQX), non vi sono sostanziali differenze tra il sistema BOTTOM POURING a quello standard del TILTING.
L’utilizzo di nuovi baffle “chiusi” unitamente ad un diverso sistema di alimentazione ha permesso di avere spaziature interdendritiche minori rispetto al caso standard e quindi minore probabilità di insorgenza di grani secondari, poiché le dendriti sono compattate in modo più efficace. Pertanto trattasi di una condizione migliorativa, che va nella direzione di incrementare il rendimento di prodotti a struttura monocristallina mediante la modifica sostanziale della progettazione del grappolo di colata e del relativo baffle. Di seguito alcune foto esplicative di quanto realizzato.
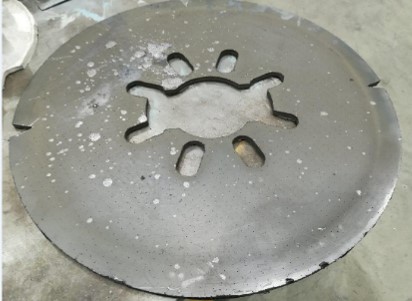
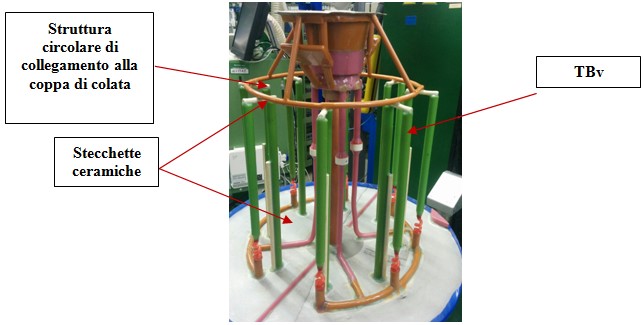
Fig. 4 Nuovo baffle sviluppato (a sx) per poter colare il grappolo di nuova concezione (a dx), sviluppato con il progetto
Nuovo metodo di controllo del corretto settaggio e della calibrazione del pirometro ottico, adoperabile durante il ciclo di produzione. Il nuovo metodo prevede l’inserimento automatico della sonda di temperatura direttamente all’interno della camera calda del forno, nella posizione di interesse per il processo di cast, e non più dal canale di pouring, quindi in condizioni di processo (durante il ciclo di lavoro). Così, il controllo della temperatura diventa più robusto ed efficiente, con una riduzione complessiva del tempo di fermo macchina. La possibilità di lavorare con una frequenza di monitoraggio maggiore consente, anche nel caso di problemi sulla temperatura, di isolare il problema su di un numero veramente ridotto di grappoli, rispetto alla situazione iniziale. In più, è stato realizzato un sistema “predittivo”, che avvisa l’operatore di un valore scorretto di temperatura, per il subitaneo intervento dei tecnici di calibrazione.
OR3
I principali risultati ottenuti dall’attività di R&S di questo Obbiettivo Realizzativo sono stati i seguenti:
Dalle numerose campagne di test sperimentali condotte sui gusci e sul processo di fabbricazione, si è valutato che l’interfaccia è effettivamente critica per l’insorgenza di difetti superficiali e subsuperficiali. In particolare si è focalizzato lo studio sulle tematiche di difettosità di plus metal e di dross.
1. Problematica di “plus metal”: La sperimentazione con nuovo stucco cubico nella ricetta di manifattura dei gusci ceramici ha consentito di ottenere dei miglioramenti nelle condizioni superficiali delle pale statoriche. Tuttavia, non si è potuto procedere alla variazione della composizione per tutti i part/number di potenziale interesse poiché ciò avrebbe richiesto molto tempo e costi aggiuntivi di riqualifica.
2. La problematica del dross (ossido di Hafnio) che affligge diversi componenti, sia a struttura direzionale che equiassica, è stata trattata facendo ricorso ad una massiccia campagna sperimentale con cui sono stati condotti test sui diversi step di processo e si è trovata una soluzione che blocca il dross, confinandolo fuori dalla pala. La soluzione è consistita nell’introduzione del filtro ceramico di interposizione con il chill plate, come in foto.
Fig. 5 Problema del dross ridotto drasticamente con l’utilizzo del filtro inserito, la cui soluzione è stata sviluppata con il progetto
In tal modo si è sviluppata l’azione di mitigazione del problema, mentre la causa dello stesso è afferibile all’interazione dell’Hafnio della superlega con l’Ossigeno presente nel materiale ceramico (es. strato primario della shell) o altrove (ossido sul chill plate, ad esempio). Prove di rivestimento del chill plate con nitruro di silico (parte verde-fuxia della foto sottostante) sono state fatte, ma andranno ripetute poiché non sono state esaustive nei risultati ottenuti.
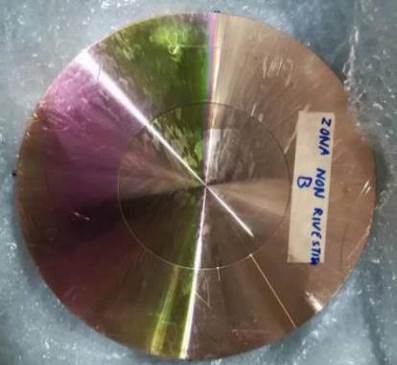
Fig. 6 Rivestimento del chill plate con nitruro di silico per le prove di riduzione del dross, la cui soluzione è stata sviluppata con il progetto
3 Messa a punto dei processi per due tipologia di lega per migliorare il rendimento al cast di prodotti a struttura DS e a struttura EQX, mediante le campagne sperimentali svolte.
Sviluppo di nuove strategie/soluzioni metodologiche di programmazione delle lavorazioni/rilavorazioni per correzioni e controlli NDT post-cast, che sono funzionali ad ottimizzare la successione dei cicli operativi permettendo:
– l’anticipazione dei controlli NDT rispetto ai cicli di lavoro standard e dunque lo scarto del prodotto prima che il suo valore aumenti ancora con evidente vantaggio economico;
– tempi ciclo inferiori, mediante la riduzione dell’impatto delle fasi di trattamento specifiche per la preparazione ai controlli NDT durante cicli di correzioni, mediante realizzazione di sole correzioni locali in funzione di un numero massimo di difetti.
Progettazione e realizzazione di un banco di lavoro ergonomico mediante introduzione di apposito manipolatore per ottimizzare la postazione di lavoro, come da figure sottostanti.
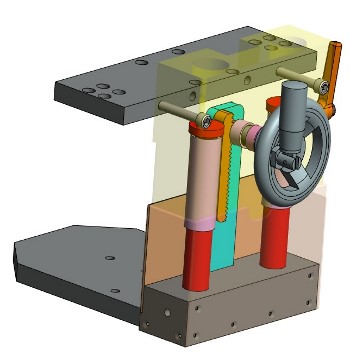
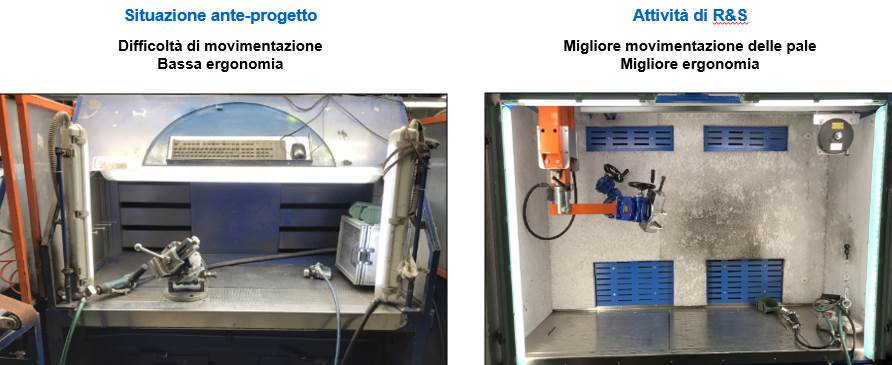
Fig. 7 Soluzione innovativa per le lavorazioni di finitura: manipolatore ergonomico sviluppato con il progetto
Le soluzioni di mitigazione del rumore proposte a seguito delle simulazioni condotte con opportuni software e misure fonometriche nei reparti, porterebbero nel complesso ad un abbattimento nel valore di SPL di circa 20 dB nelle aree comuni e di circa 15 dB in corrispondenza dell’operatore.
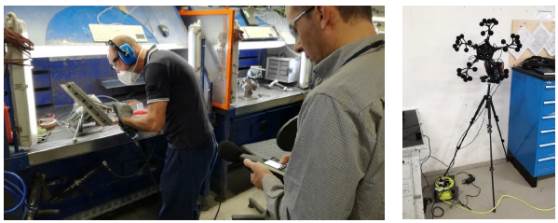
Fig. 8 Misurazioni del livello di rumore nei reparti produttivi
Ulteriori incrementi nell’azione di mitigazione si hanno con l’adozione di cuffie ANC per la riduzione attiva del rumore, particolarmente efficace per frequenze medio-basse, laddove le soluzioni passive di mitigazione proposte sono meno efficaci.
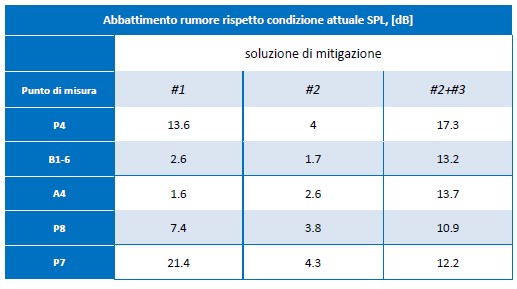
Fig. 9 Diversi livelli di abbattimento del rumore con le soluzioni individuate nei reparti produttivi
Le soluzioni proposte per abbattere il problema sono:
- Utilizzo di Pannelli fono assorbenti nel reparto
- Riprogettazione banco di lavoro, mediante elementi fonoassorbenti
- Riprogettazione attrezzature
- Introduzione cuffie ANC (e sperimentate con l’acquisto di un paio di cuffie ANC) per l’abbattimento attivo del rumore, come da immagine sottostante.
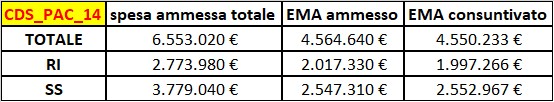
4. Spesa ammessa e consuntivata
5. Pubblicazioni
E’ in corso di pubblicazione un “Handbook Metrology in Industrial Production”, dove al capitolo 1.5 vengono discusse le soluzioni di automazione industriale, tra cui quella sviluppata in collaborazione con i laboratori WZL della Aachen University (http://www.wzl.rwth-aachen.de).
6. Effetti del programma
Il progetto concluso in collaborazione con i partner della Rete POEMA ha prodotto miglioramenti tangibili frutto dello studio e delle attività di ricerca e sperimentali poste in essere. Lo studio è stato sistemico ed ha abbracciato l’intero processo di manifattura, andando ad investigare in modo esauriente le varie tematiche, tipiche della microfusione a cera persa, dai componenti ceramici a quelli in cera, dalle tecniche di assemblaggio a quelle di rimozione, finitura e controlli ispettivi. In sintesi, dunque, i risultati del progetto sono stati in linea con quelli di capitolato tecnico, generando un know-how che pone la EMA allo stato dell’arte nelle tecnologie del suo settore. I risultati discussi nelle sezioni precedenti sono tutti trasferiti in produzione, mentre altri (l’intervento di mitigazione del rumore), non sono ancora stati implementati per problemi di budget. Altri ancora (il “bottom pouring”) sono di più difficile implementazione per difficoltà tecniche e di mancanza di un efficace supporto da parte di fornitori qualificati. Le ricadute del progetto di ricerca sono importanti in quanto si consolida il know-how per lo sviluppo industriale unico nel suo genere in Italia, quello della microfusione a cera persa, in cui l’unione delle competenze industriali e tecnologiche dei partner porta ad una maggiore redditività, intesa come incremento del valore aggiunto, minori costi e tempi nello sviluppo e realizzazione del prodotto “pala di turbina”. Il progetto di R&S ha consentito ai partner della rete POEMA di sviluppare al meglio i propri prodotti e processi di manifattura, grazie alle innovazioni introdotte, consentendo di realizzare quei miglioramenti in grado di generare le ricadute economiche (principalmente riconducibili a minori costi derivati da minori scarti) ed occupazionali. Esso ha inoltre beneficiato della prossimità territoriale dei partner nella gestione e risoluzione delle problematiche scientifiche e tecnologiche ancorché problematiche prettamente industriali e legate ai cicli di manifattura. Grazie al progetto, si è innescato un processo virtuoso di valorizzazione dei risultati della ricerca, in grado di sviluppare “a regime” una moltiplicazione esponenziale dei risultati.